
Eine dreiteilige Studie der Ruhr-Universität Bochum im Auftrag von Phoenix Contact zeichnet ein detailliertes Bild des deutschen Schaltschrankbaus – von der Projektierung über das Engineering bis zur Fertigung. Die Zahlen stammen zwar aus Deutschland, doch viele Befunde dürften auch Schaltanlagenbauern und Elektrotechnikbetrieben mit eigener Schaltschrankfertigung in Österreich bekannt vorkommen.
Schaltschränke stecken in nahezu jeder automatisierten Anlage, in Umspannwerken und Ortsnetzstationen ebenso wie in der Ladeinfrastruktur, und mit Elektrifizierung, Netzausbau und Sektorkopplung wächst der Bedarf weiter. Allein für Ausbau und Modernisierung der Energienetze müssten nach einer internen Prognose von Phoenix Contact, die auf dem World Energy Outlook 2020 der Internationalen Energieagentur beruht, bis 2030 rund 5,5 Millionen Schaltschränke gefertigt und installiert werden; auf welchen geografischen Raum sich diese Zahl bezieht, geht aus der Studie nicht hervor. Wie gut die Branche auf diese Nachfrage vorbereitet ist, hat der Lehrstuhl für Produktionssysteme der Ruhr-Universität Bochum gemeinsam mit dem RIF-Institut für Forschung und Transfer untersucht. Zwischen April und Oktober 2023 besuchten die Forscher 50 Unternehmen, besichtigten deren Fertigung und führten jeweils zwei- bis dreistündige Interviews mit Geschäftsführung, Produktions- und Engineeringleitung; der letzte der drei Studienteile ist Anfang 2026 erschienen.
Projektgeschäft prägt die Branche
Das Bild, das sich aus den Erhebungen ergibt, ist das einer kleinteiligen und stark auf Kundenprojekte ausgerichteten Branche. Nach einer Branchenanalyse aus dem Jahr 2018, auf die sich die Studie stützt, gibt es in Deutschland rund 5.000 Schaltschrankbauer, viele davon mit weniger als 100 Beschäftigten, und im Durchschnitt stammen 73 Prozent ihres Umsatzes aus dem Projektgeschäft, das nicht selten bis zur Losgröße 1 reicht. Das Seriengeschäft, dem die Studie auch regelmäßig wiederkehrende Projekte zurechnet, macht lediglich 27 Prozent aus. Ein typisches Projekt läuft vom Auftrag bis zum Ende der Fertigung rund 15 Wochen, die reine Fertigungszeit eines mittleren Schranks schätzen die Betriebe auf durchschnittlich 68 Stunden. Die Angaben reichen allerdings von 8 bis 380 Stunden, und die Autoren räumen selbst ein, dass Prozesszeiten in der Branche nur selten tatsächlich gemessen werden, weshalb sich der Mittelwert nur eingeschränkt als Vergleichsmaßstab für den eigenen Betrieb eignet.
Bemerkenswert ist auch die Personalstruktur: Nur etwa ein Drittel der Beschäftigten arbeitet direkt in der Produktion, im Median sind das 25 Personen, gefolgt von Installation und Inbetriebnahme mit zehn sowie dem Engineering mit acht Beschäftigten. Viele Schaltschrankbauer haben ihr Angebot längst um Engineering, Inbetriebnahme, Wartung und Modernisierung erweitert, sodass die eigentliche Fertigung nur noch einen Teil ihrer Wertschöpfung ausmacht.
Engpass Mensch
Als größte Herausforderung nennen 88 Prozent der Befragten den Fachkräftemangel, den sie – anders als die während der Pandemie zugespitzten Materialengpässe – als dauerhaftes Problem einschätzen. 62 Prozent leiden zudem unter Platzmangel, weil halbfertige Schränke und aufgestockte Lagerbestände Produktionsfläche belegen; 13 der 50 Betriebe haben deshalb bereits neue Hallen gebaut oder deren Bau konkret geplant.
Wo die Personalknappheit am stärksten drückt, zeigt die Aufschlüsselung nach Fertigungsschritten. Während Kapazitätsengpässe in mechanischer Bearbeitung, Bestückung und Markierung nur bei zwei bis sechs Prozent der Betriebe auftreten, sind es in der Leiterkonfektion und Verdrahtung 18 und in Prüfung und Endkontrolle 20 Prozent – also genau dort, wo elektrotechnisches Fachwissen unverzichtbar ist. Sämtliche befragten Unternehmen setzen ihre Mitarbeiter flexibel in verschiedenen Bereichen ein, um solche Engpässe abzufedern, und 82 Prozent greifen auf Leiharbeitskräfte zurück, die allerdings vor allem in den einfacheren Schritten zum Einsatz kommen; in der Prüfung liegt ihr Anteil bei lediglich sechs Prozent.
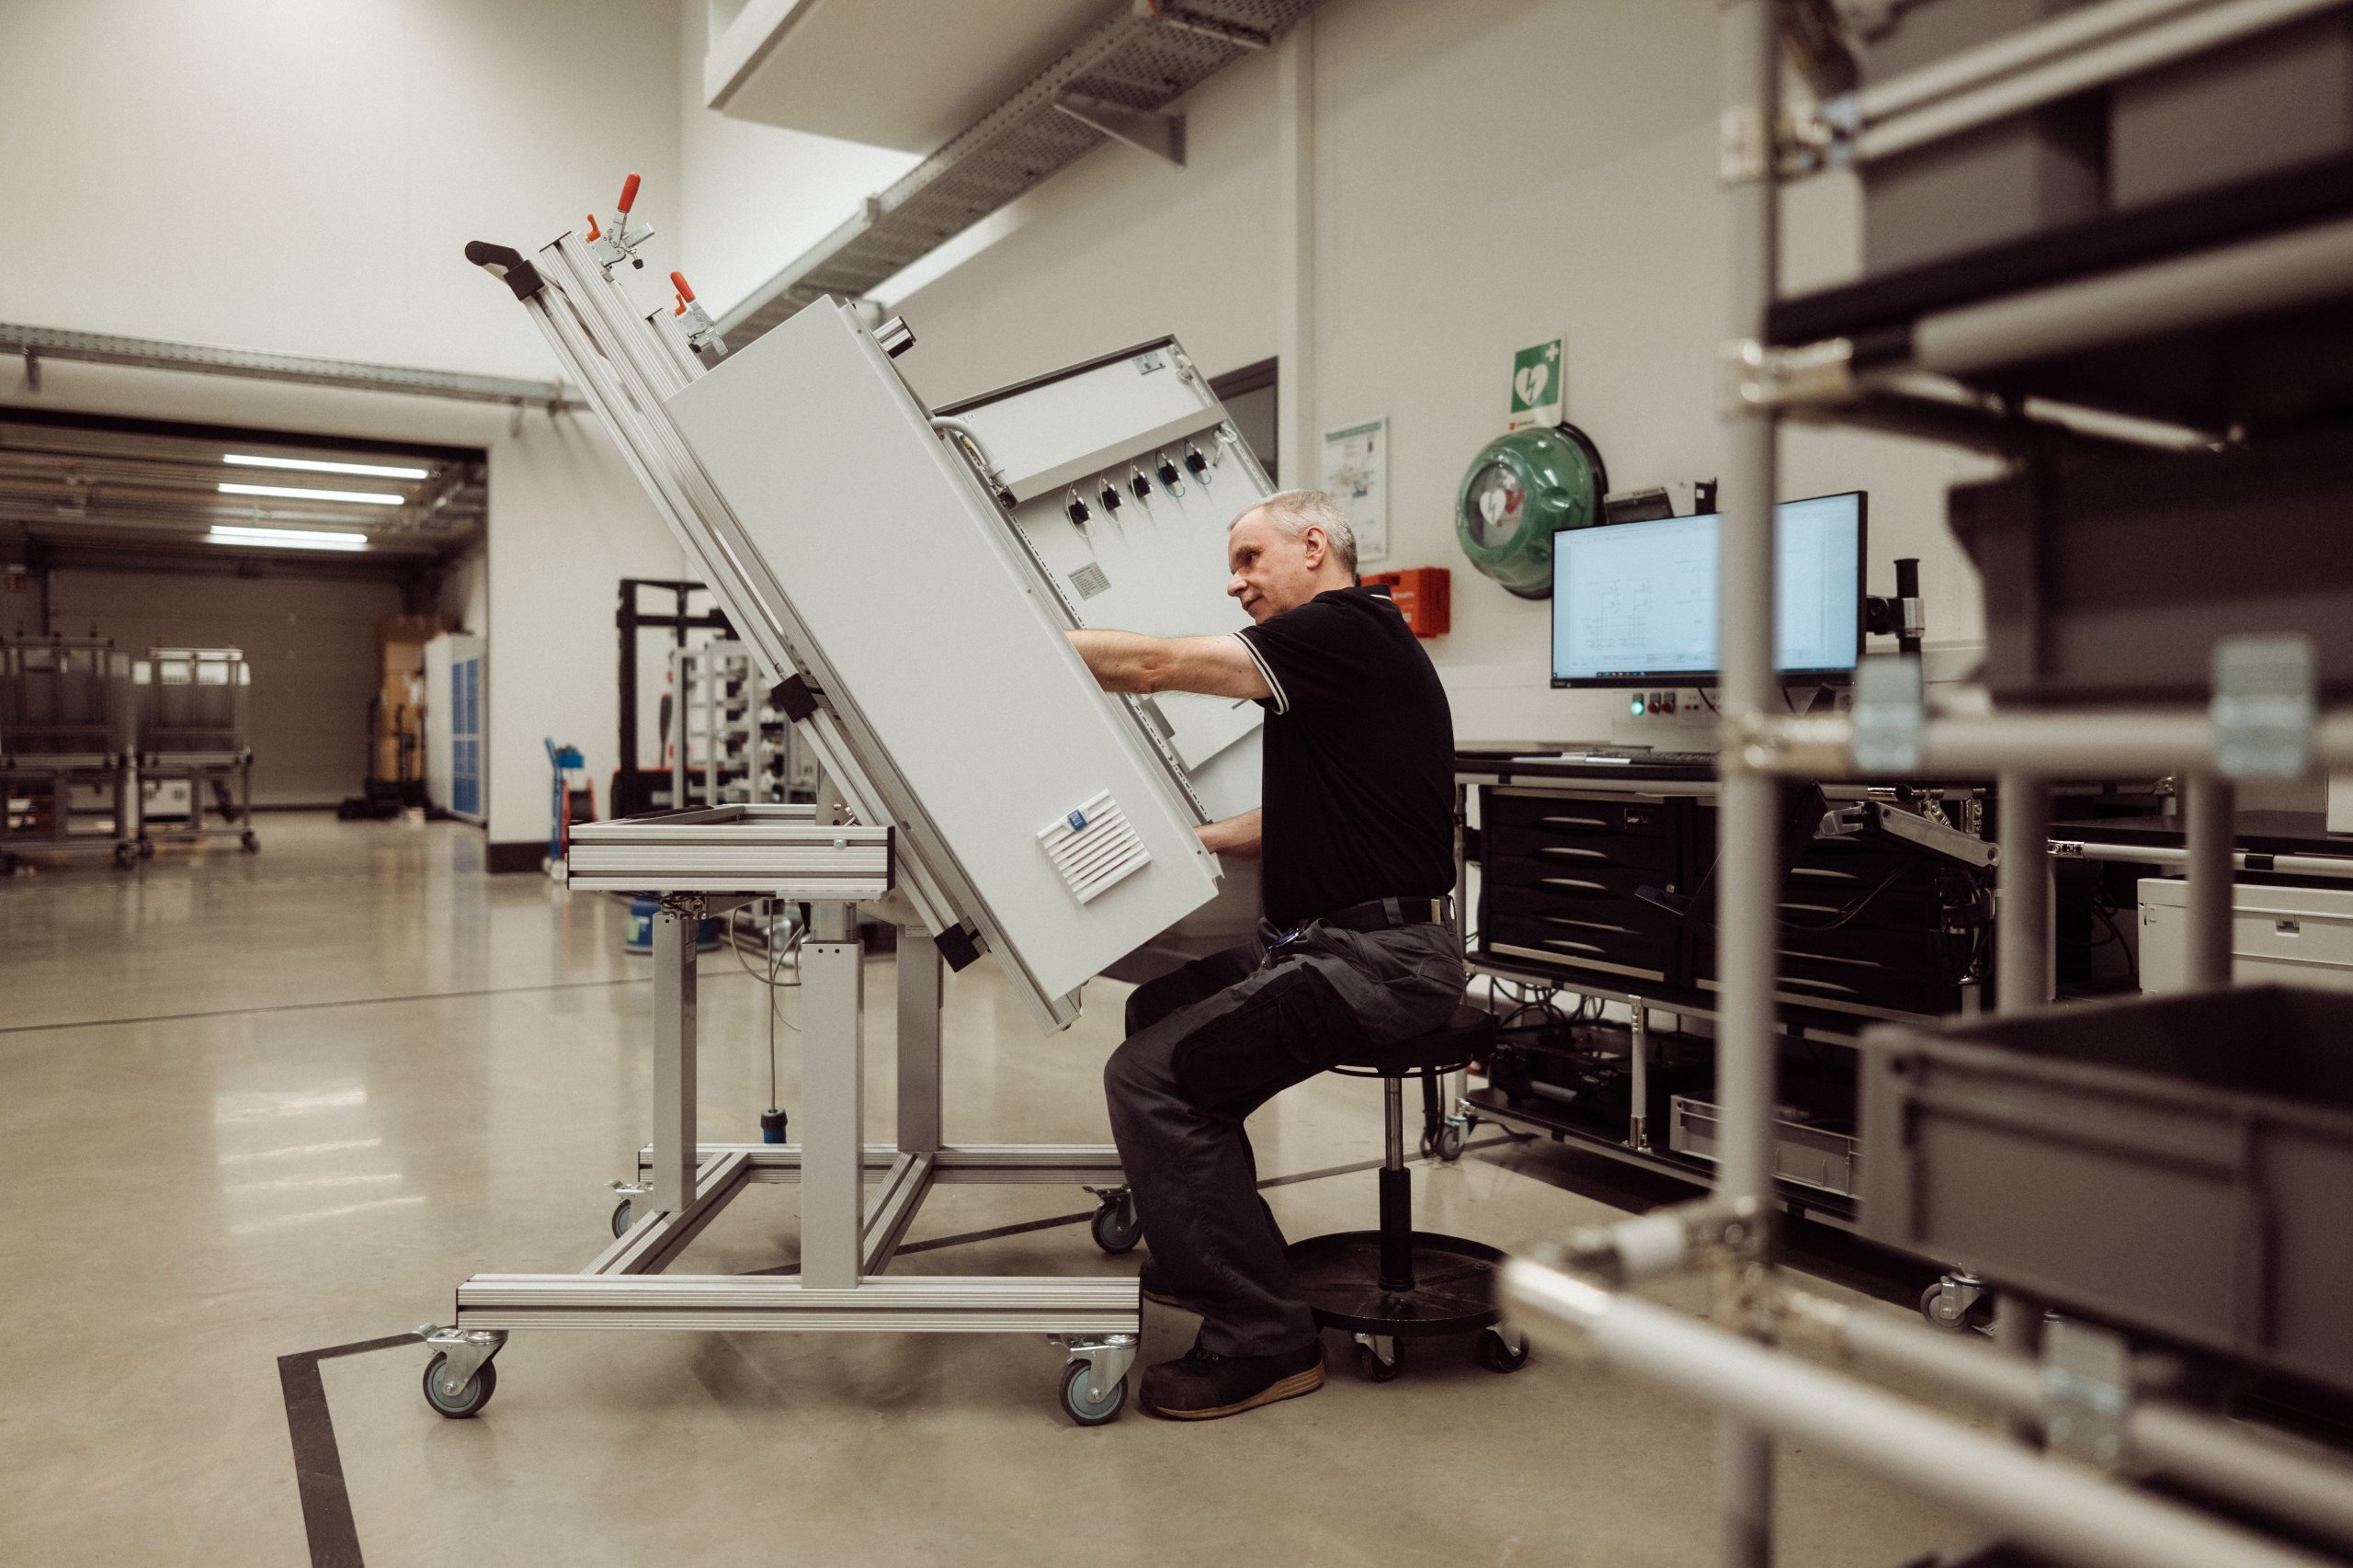
Ergonomische Hilfsmittel stehen bei den befragten Schaltschrankbauern ganz oben auf der Wunschliste, noch vor neuen digitalen oder automatisierten Lösungen. Geneigte Montagegestelle und Schaltpläne am Bildschirm statt auf Papier zeigen, wie sich die körperliche Belastung und Medienbrüche am Arbeitsplatz zugleich verringern lassen. Foto: © Phoenix Contact
Eine Verlagerung der Fertigung ins Ausland kommt für 78 Prozent der Betriebe nicht infrage. Stattdessen kaufen 70 Prozent Teilleistungen zu, am häufigsten Leiterkonfektion und Verdrahtung, bearbeitete Gehäuse und Montageplatten sowie vormontierte Klemmenleisten – und zwar, entgegen der ursprünglichen Annahme der Studienautoren, große Unternehmen deutlich häufiger als kleine.
PDF statt Projektdatei
Wie sehr der Alltag im Schaltschrankbau noch von Medienbrüchen geprägt ist, zeigt der zweite Teil der Studie. 88 Prozent der Betriebe erhalten Anforderungs- und Planungsdaten als PDF, 78 Prozent als Excel-Datei, während nur 64 Prozent auch Engineering-Projektdateien bekommen, die eine effizientere Weiterverarbeitung ermöglichen können; als Gründe nennen die Autoren Know-how-Schutz auf Kundenseite und historisch gewachsene Kundenbeziehungen. Am anderen Ende des Projekts übergeben 92 Prozent die Dokumentation nach wie vor auf Papier.
Auch intern dominiert das Papier: In 88 Prozent der Fertigungen wird mit ausgedruckten Unterlagen gearbeitet, ausschließlich digitale Fertigungsunterlagen nutzen nur zwölf Prozent, und Änderungen während der Fertigung werden lediglich bei 14 Prozent rein digital dokumentiert. Die Produktionsplanung erfolgt in 58 Prozent der Betriebe über Excel, ein MES setzen nur acht Prozent ein, und über die Reihenfolge der Aufträge entscheidet in 86 Prozent der Fälle die Produktionsleitung nach Liefertermin und Materialverfügbarkeit.
Im Engineering selbst ist die Landschaft vergleichsweise einheitlich, denn sämtliche Betriebe arbeiten mit ECAD-Software, 88 Prozent davon mit Eplan, häufig ergänzt um weitere Systeme, um Kundenvorgaben oder ältere Projekte bedienen zu können. Das Potenzial dieser Werkzeuge wird allerdings nur teilweise ausgeschöpft. Zwar nutzen 96 Prozent Makros und 80 Prozent interne Designstandards, doch nur 26 Prozent leiten aus ihren Plänen die Leiterlängen ab, nur 56 Prozent erzeugen Bohr- und Fräsdaten automatisch, und Prüfpläne entstehen lediglich bei 32 Prozent direkt aus dem Engineering. Produktdaten beziehen 96 Prozent über die Download-Portale der Hersteller, bearbeiten sie aber fast immer nach, und fehlerhafte Herstellerdaten nennen 30 Prozent als Problem. Erschwerend kommt hinzu, dass Kunden häufig bestimmte Komponenten vorschreiben – bei Steuerungen betrifft das 80 Prozent der Betriebe, bei Frequenzumrichtern 74 Prozent –, was standardisierte Lösungen erschwert.
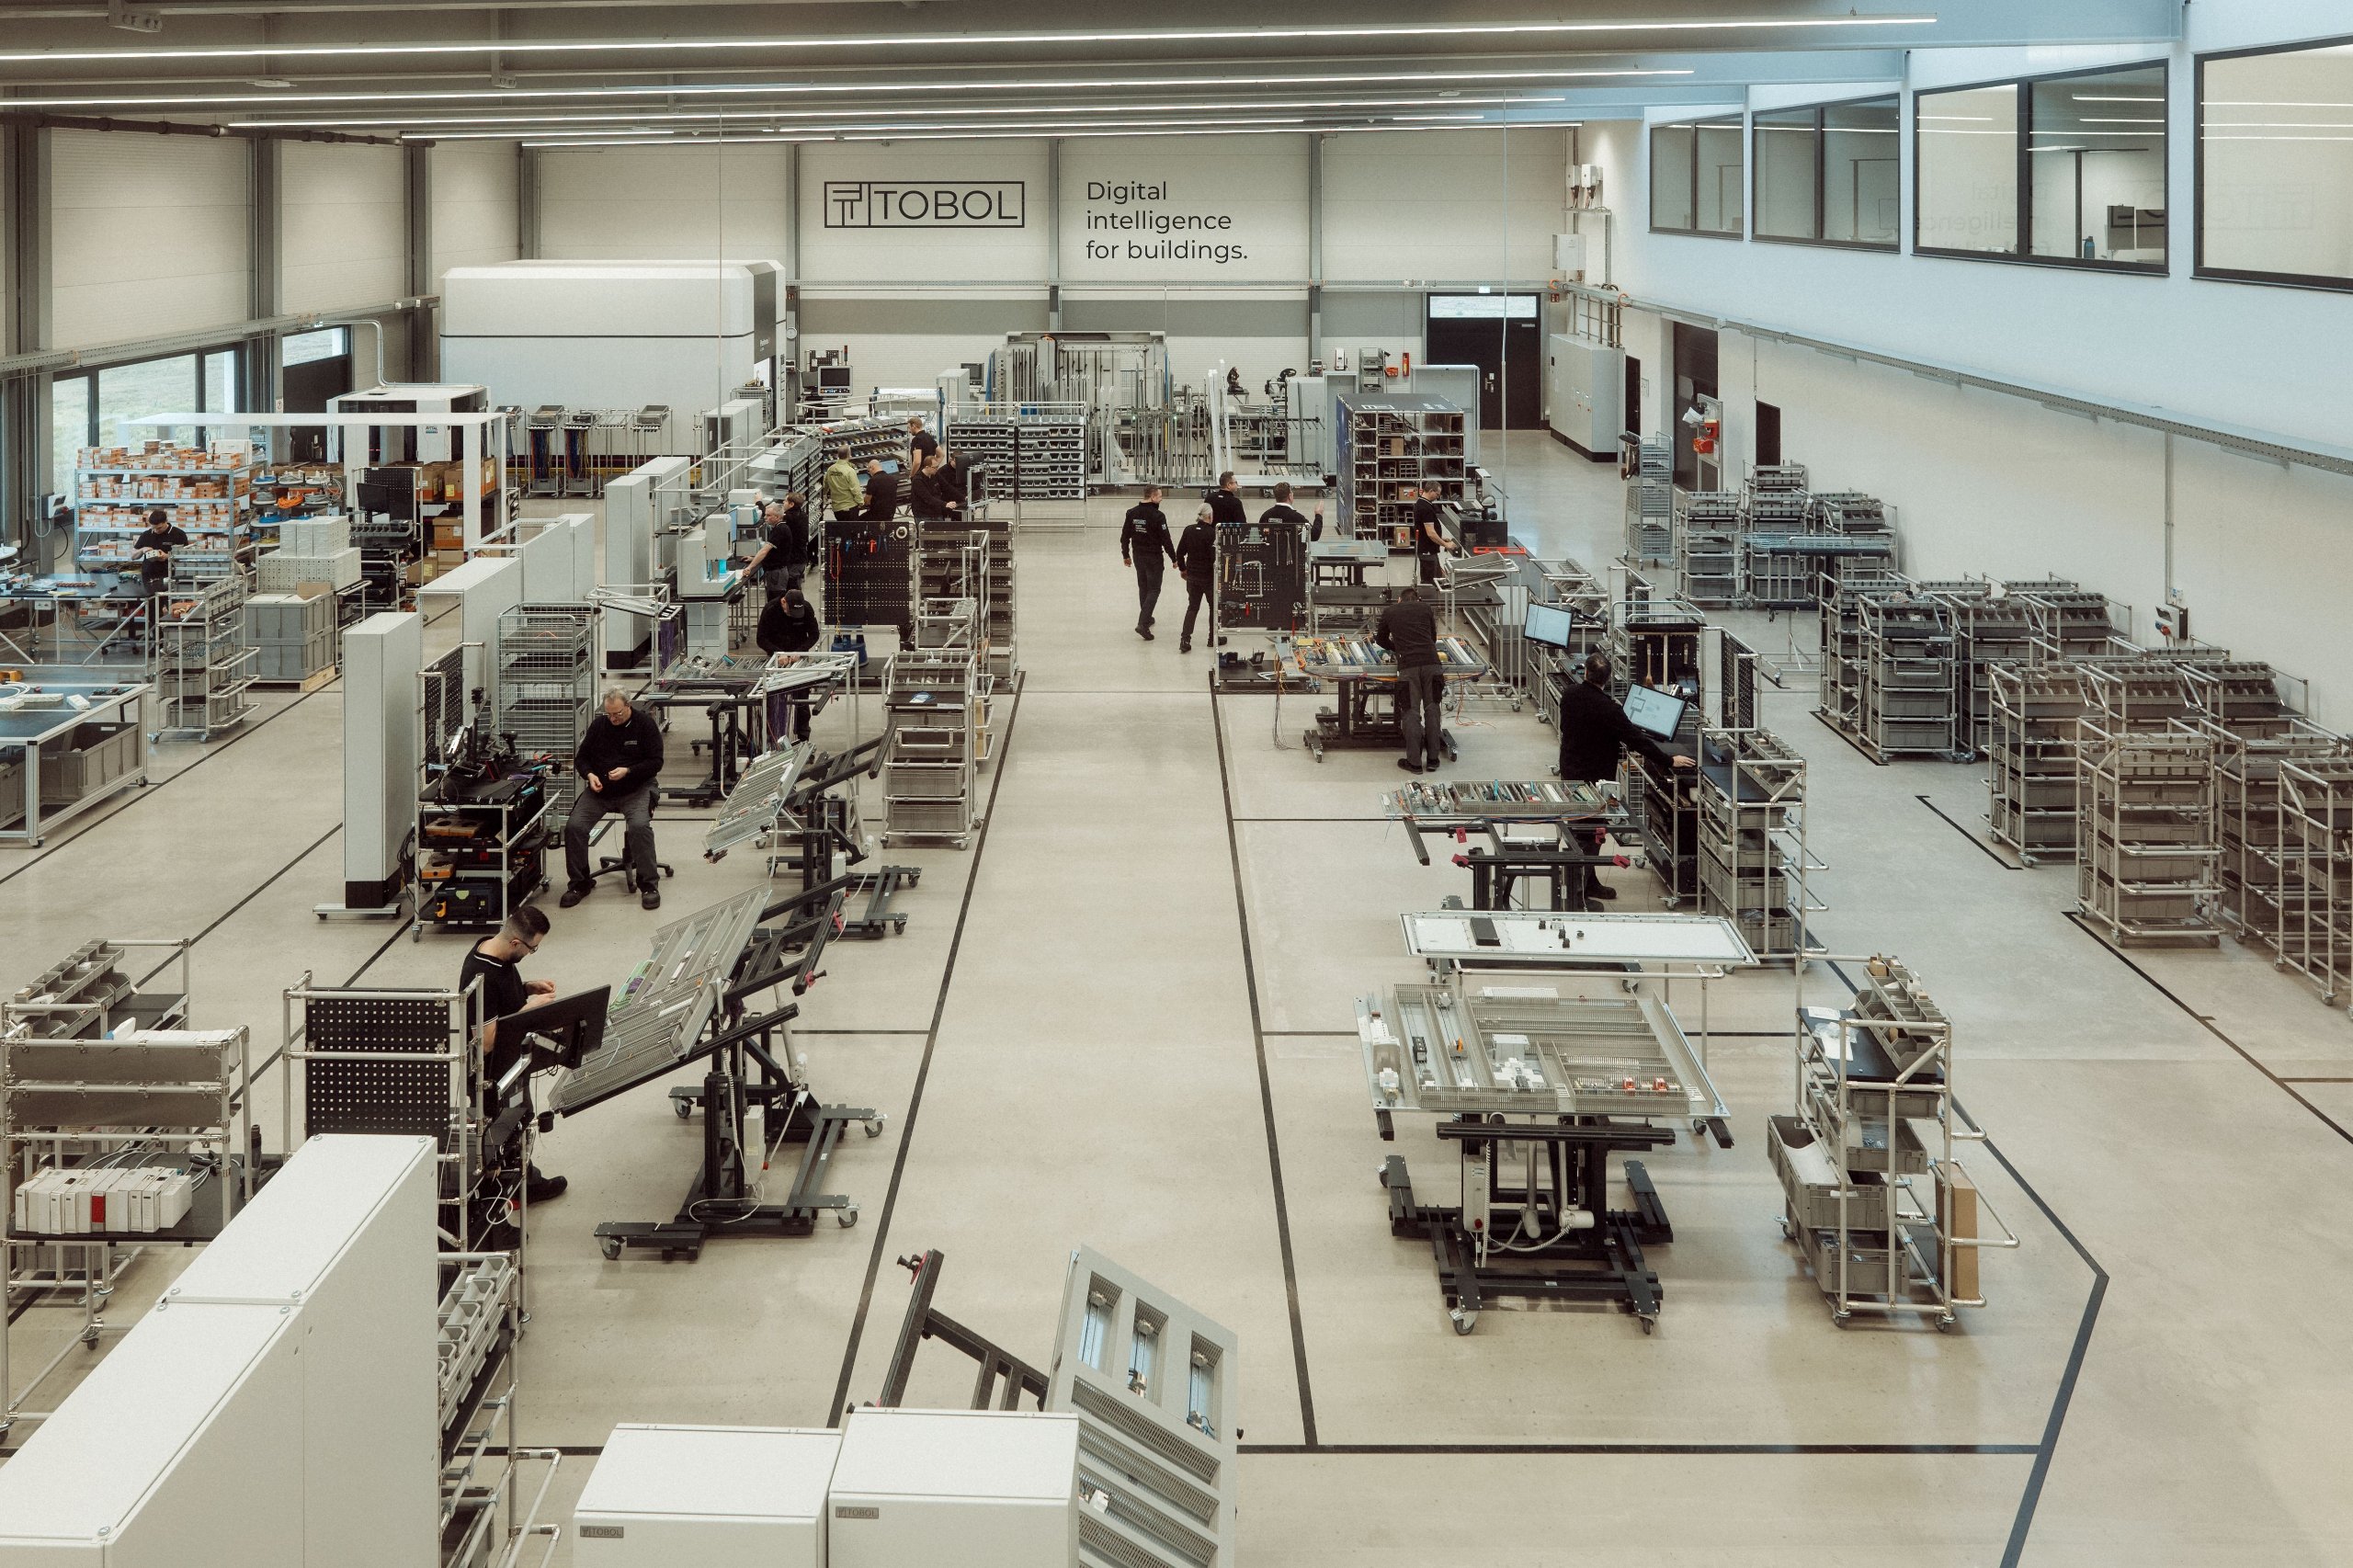
82 Prozent der befragten Schaltschrankbauer fertigen in klassischer Werkstattmontage, Reihenmontage findet sich vor allem in großen Unternehmen. Klar gegliederte Arbeitsplätze mit festen Materialwegen können auch ohne Fließlinie helfen, die Fläche besser zu nutzen, denn Platzmangel nennen 62 Prozent der Betriebe als Problem. Foto: © Phoenix Contact
Die Verdrahtung frisst die Zeit
Der dritte Teil widmet sich der Fertigung und liefert die vielleicht aufschlussreichste Zahl der gesamten Studie: Mehr als die Hälfte der Fertigungszeit, nämlich 53 Prozent, entfällt auf die Leiterkonfektion einschließlich Leiterkennzeichnung und auf die Verdrahtung. Bei einem durchschnittlichen Schrank mit 68 Stunden sind das rund 36 Stunden, während mechanische Bearbeitung, Bestückung sowie Prüfung und Endkontrolle mit jeweils etwa neun und die Markierung mit knapp sechs Stunden zu Buche schlagen.
Automatisiert ist davon wenig. Die mechanische Bearbeitung läuft in 74 Prozent der Betriebe teilautomatisiert, meist mit CNC-Maschinen, und die Markierung erfolgt fast überall über Drucksysteme, die Bestückung hingegen zu 98 Prozent rein manuell. In der Leiterkonfektion nutzt die Hälfte der Betriebe Crimpautomaten, eine Kabelkonfektioniermaschine besitzen 20 Prozent. Auf einer Skala von null bis zehn erreicht die Branche im Schnitt einen Automatisierungsgrad von 2,3 Punkten, wobei kein einziger Betrieb in den oberen Bereich vordringt, während sie beim Digitalisierungsgrad mit 11,2 von 20 Punkten im Mittelfeld liegt. Größere Unternehmen schneiden in beiden Kategorien etwas besser ab als kleine.
Auffällig ist, wie selten Assistenzsysteme eingesetzt werden, obwohl gerade sie helfen könnten, angelernte Kräfte und Leiharbeitskräfte rascher einzuarbeiten und Fehler zu vermeiden. Projektorgestützte Montagehilfen oder digitale Schritt-für-Schritt-Anleitungen finden sich nur in 15 Prozent der Arbeitsschritte, am ehesten noch in der Verdrahtung mit 30 Prozent. Die Annahme, dass Fachkräftemangel und Leiharbeit den Einsatz solcher Systeme fördern, mussten die Autoren daher verwerfen. Ähnlich zurückhaltend zeigt sich die Branche bei Lean-Methoden, die nur 36 Prozent der Betriebe aktiv anwenden, am häufigsten 5S und Kanban.
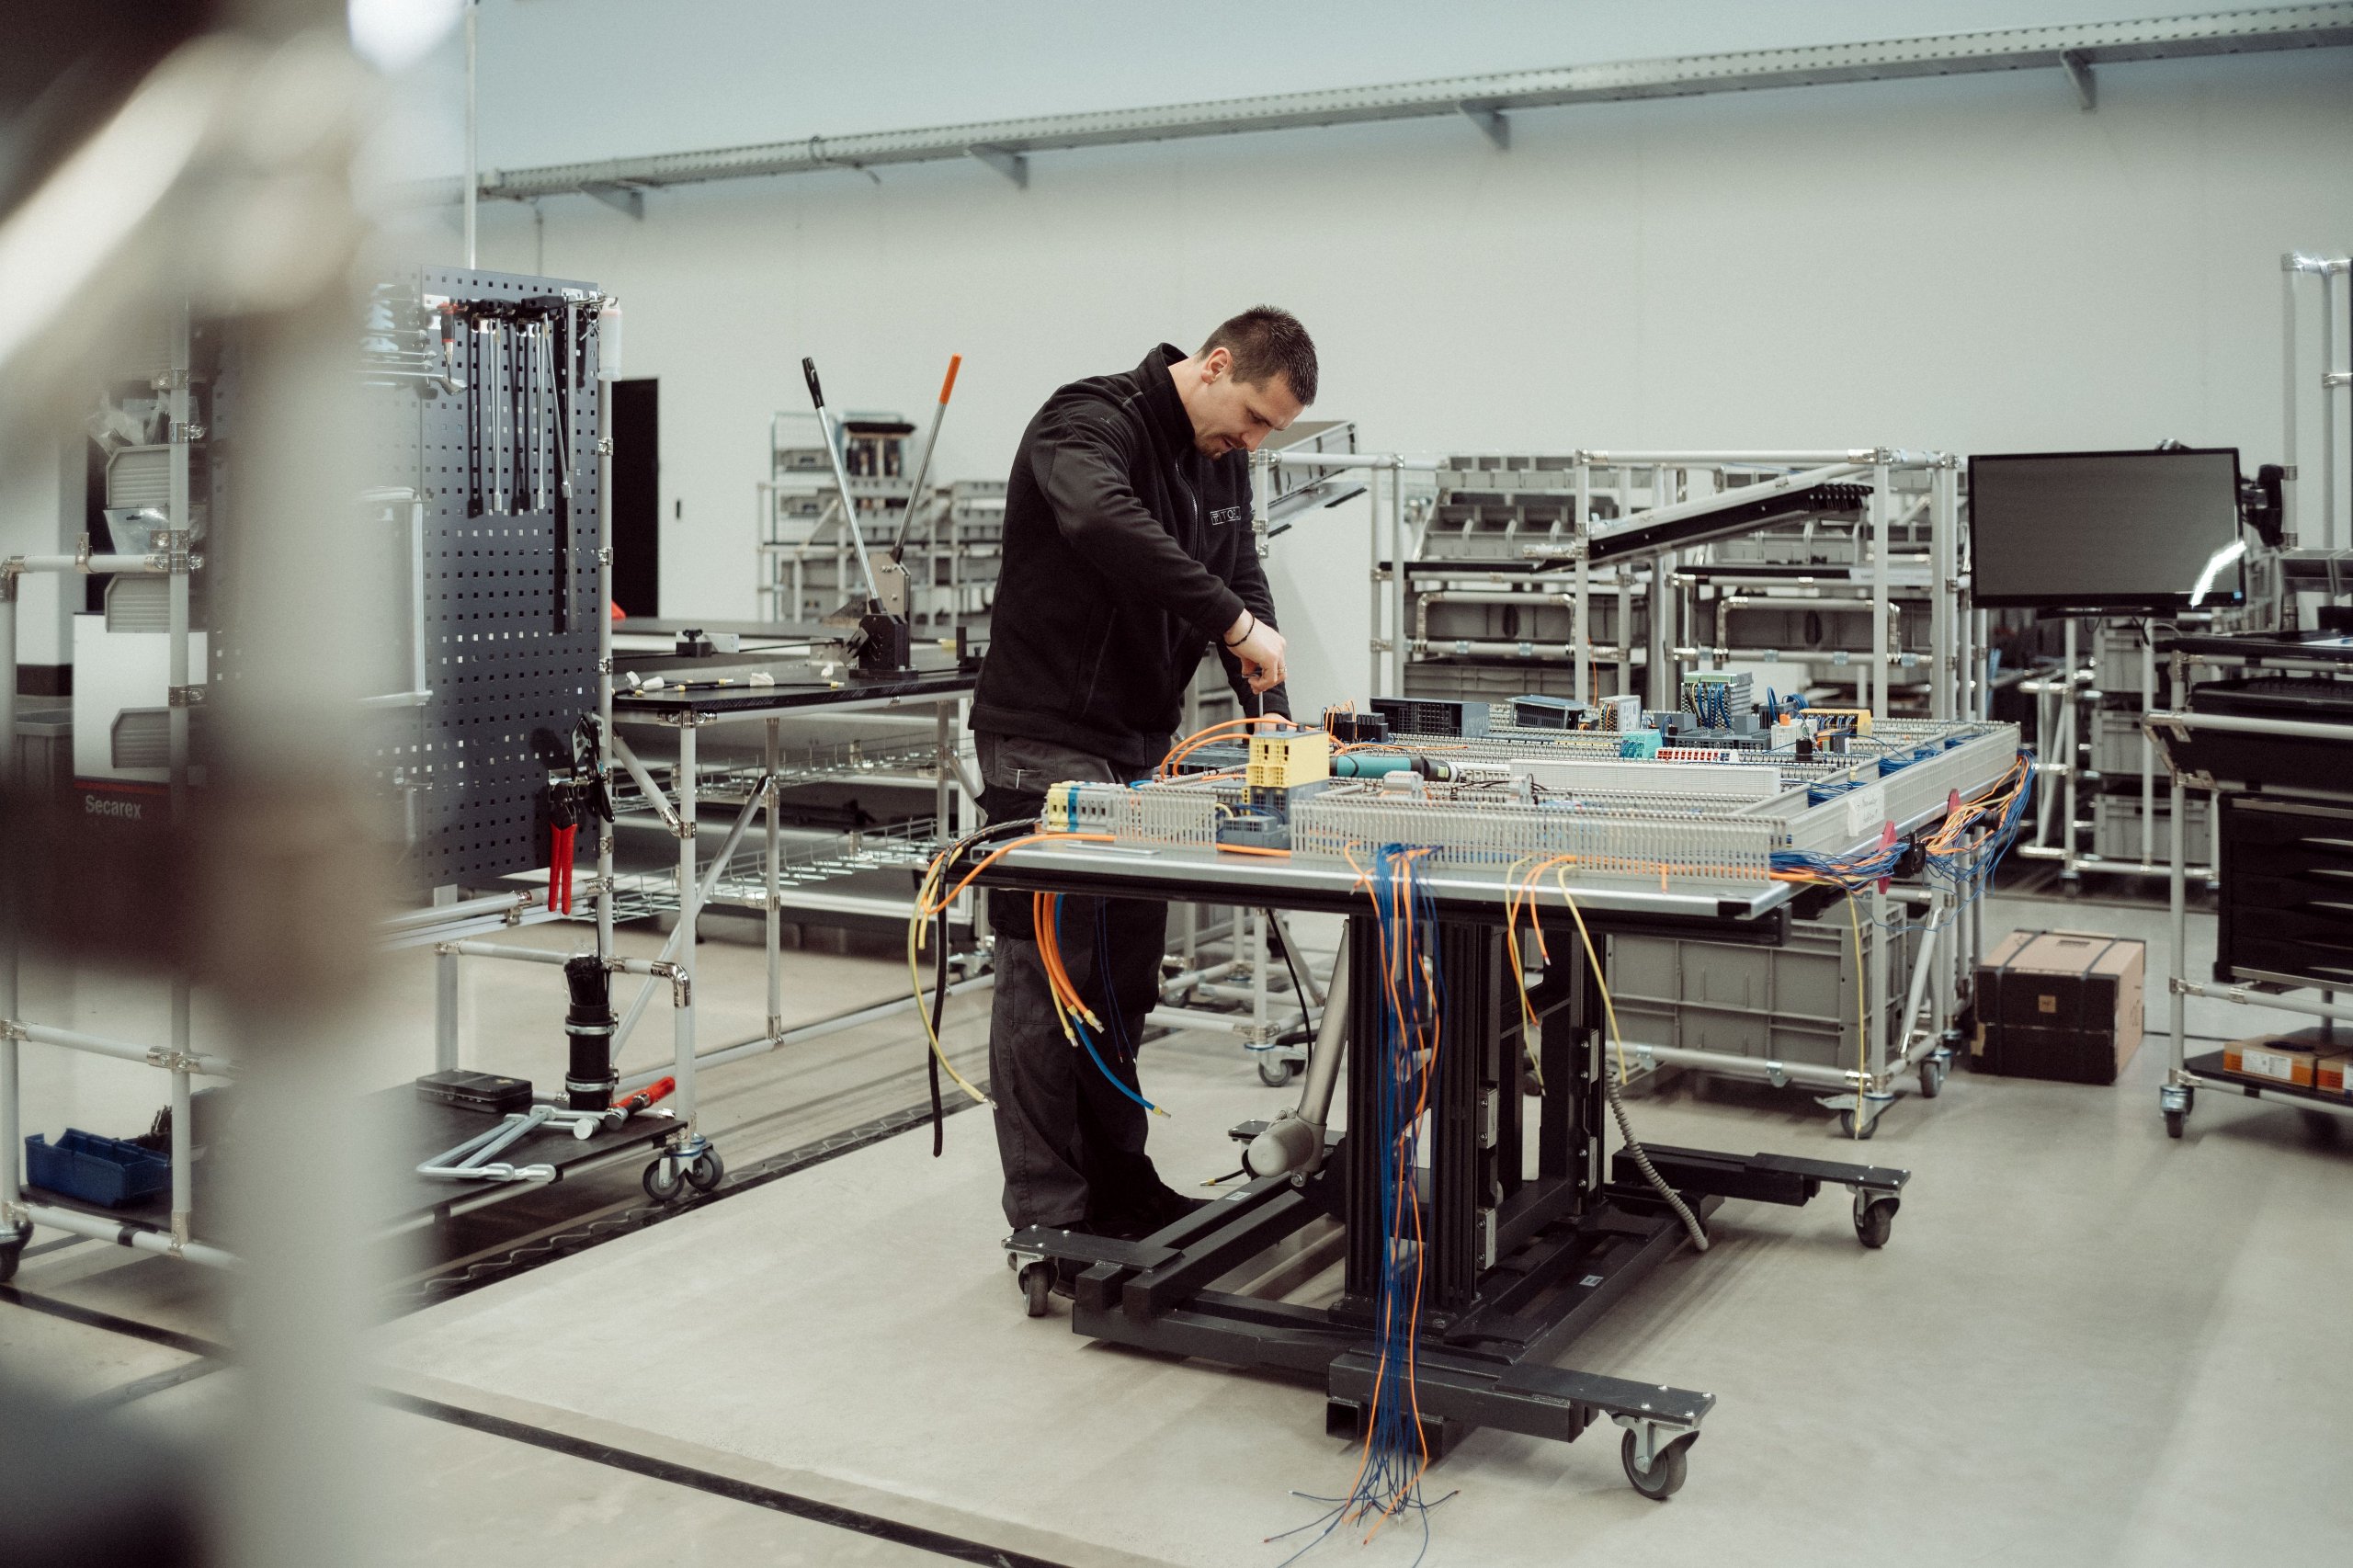
Die Bestückung von Montageplatten erfolgt in fast allen befragten Betrieben von Hand, Automatisierung spielt in diesem Fertigungsschritt kaum eine Rolle. Fahrbare Montagetische, an denen die Platte liegend bearbeitet wird, erleichtern diese Arbeit erfahrenen Fachkräften ebenso wie angelernten Kräften. Foto: © Phoenix Contact
Werkstatt oder Linie?
82 Prozent der Betriebe fertigen in klassischer Werkstattmontage, bei der größere Schränke an ihrem Platz bleiben und Material und Personal zu ihnen gebracht werden. Betriebe, die zumindest teilweise in Reihenmontage fertigen, erreichen im Median deutlich höhere Stückzahlen – bei Stand- und Anreihschränken etwa 2.000 statt rund 230 Stück pro Jahr – und bringen mehr Schränke auf derselben Fläche unter. Die Autoren weisen allerdings selbst darauf hin, dass sich daraus keine Ursache-Wirkungs-Beziehung ableiten lässt, denn Reihenmontage findet sich vor allem in großen Unternehmen, nämlich bei 42 Prozent gegenüber acht Prozent bei den kleinen, die schon aufgrund ihrer Größe mehr produzieren.
Bodenständige Wünsche
Nach den Trends der kommenden Jahre gefragt, setzen die Betriebe klar auf Digitalisierung (92 Prozent), Automatisierung (78 Prozent) und Assistenzsysteme (74 Prozent), während künstliche Intelligenz mit 48 Prozent und Robotik mit 22 Prozent deutlich zurückhaltender bewertet werden – Letztere vor allem wegen der komplexen Montageprozesse und des hohen Implementierungsaufwands. 94 Prozent erklären sich bereit, die eigenen Abläufe für eine durchgängige Digitalisierung umzustellen. Die Wünsche an neue Betriebsmittel nehmen sich dagegen bodenständig aus, denn an erster Stelle stehen ergonomische Hilfsmittel mit 28 Prozent und Werkzeuge für eine einfachere Leiterverarbeitung mit 26 Prozent.
Und in Österreich?
Die Studie bildet ausschließlich den deutschen Markt ab und hat die Verhältnisse in Österreich nicht untersucht, weshalb sich ihre Zahlen nicht unmittelbar übertragen lassen. Der heimische Markt ist kleiner, und Schaltanlagenbau wird aus der Sicht der Redaktion hierzulande häufig von Elektrotechnikbetrieben als eigener Geschäftsbereich neben der Installation geführt, was Personaleinsatz und Spezialisierungsgrad anders aussehen lässt; auch Ausbildungswege, die Regeln für die Arbeitskräfteüberlassung und die Förderlandschaft für Digitalisierungsprojekte unterscheiden sich.
Eine direkte Verbindung zum österreichischen Markt gibt es dennoch, denn die Hälfte der befragten deutschen Betriebe beliefert Kunden in Österreich oder der Schweiz. Und die grundlegenden Befunde – knappe Fachkräfte in Verdrahtung und Prüfung, Planungsdaten im PDF-Format, Papier in der Werkstatt und ein Zeitanteil von mehr als der Hälfte der Fertigung, der auf Leiterkonfektion, Leiterkennzeichnung und Verdrahtung entfällt – dürften auch vielen heimischen Betrieben vertraut sein. Wer die eigene Fertigung an den Werten der Studie misst, erhält damit zumindest einen brauchbaren Anhaltspunkt dafür, wo sich Investitionen in Datendurchgängigkeit, Vormontage oder Werkerassistenz am ehesten lohnen könnten.
Zur Studie
- Teilnehmer: 50 Unternehmen aus Deutschland, davon 37 Schaltschrankbauer und 13 Maschinen- und Anlagenbauer mit eigenem Schaltschrankbau
- Methode: Vor-Ort-Interviews mit Fertigungsbesichtigung, April bis Oktober 2023, Dauer jeweils 120 bis 180 Minuten
- Durchführung: Lehrstuhl für Produktionssysteme der Ruhr-Universität Bochum (Prof. Bernd Kuhlenkötter) und RIF-Institut für Forschung und Transfer
- Auftraggeber: Phoenix Contact, selbst Anbieter von Komponenten und Lösungen für den Schaltschrankbau
- Veröffentlichung in drei Teilen: Einblicke und Kennzahlen, Projektierung und Engineering, Produktion
Download der Studie
- Studie bei Phoenix Contact (Download nach Registrierung): https://www.phoenixcontact.com/de-at/industrien/schaltschrankbau/studie-teil-3-schaltschrankbau-in-deutschland
- Quelle: Phoenix Contact